
 ENG
Precizně opracované příruby nenechávají téměř žádný prostor pro chyby. Dosedací plochy jsou ploché, tuhé a dokončené v úzkých tolerancích, což je přesně prostředí, kde anaerobní přírubové těsnění překonává konvenční těsnění. Namísto spoléhání se na stlačení k uzavření mezery, tmel proudí do mikroskopických kanálků mezi čely, vytvrzuje do tvrdé termosetové pryskyřice, jakmile je vyloučen vzduch, a uzavírá dvě samostatné součásti do jediné utěsněné jednotky. Tato příručka vysvětluje, jak funguje vytvrzovací mechanismus, kde jsou praktické limity, jak připravit a sestavit spoj a jak vybrat správnou třídu pro výrobu nebo údržbu obráběných kovových přírub.
Proč přesně obrobené příruby potřebují jinou logiku těsnění
Běžné těsnění ze stlačených vláken nebo elastomeru potřebuje především jednu věc: mezeru dostatečně hlubokou, aby se dala stlačit. Přesně opracované příruby jsou navrženy opačně. Jejich plochy jsou naplocho řezány tak, aby se kov setkal s kovem, a zbytkový prostor mezi nimi se měří ve zlomcích milimetru. Vmáčknutí měkkého těsnění do tohoto prostoru vytváří dva problémy najednou. Svěrné zatížení vynaložené na stlačení těsnění již nesvírá spoj a samotné těsnění se uvolňuje a plíží se každým tepelným cyklem, které vidí.
Anaerobní tmel na příruby převrací logiku. Jedná se o tekutou pryskyřici s v podstatě 100 % obsahem pevných látek, takže se během vytvrzování nic nevypařuje. Proniká do nerovností povrchu místo toho, aby se snažil vyplnit silnou mezeru, a poté polymeruje na místě do tenkého, tvrdého, zcela vyplněného filmu. Tato fólie nepřidává žádné tlakové zatížení, nemůže se časem uvolnit a ponechává k dispozici plné zatížení šroubu pro vyztužení struktury spoje.
0,25 mm Maximální mezera většina tříd přírub spolehlivě vytvrzuje
100% Obsah pevných látek, takže film vytvrzuje bez smršťování
24 hodin Typické úplné vytvrzení při pokojové teplotě před servisem
Protože se vytvrzený film spojí s oběma plochami, spoj také odolává mikropohybům. Vibrace, které by postupně uvolnily měkké těsnění, se místo toho přenášejí přes lepený film. Tloušťka filmu je malá, často hluboko pod desetinou řezného těsnění, a proto má povrchová úprava a rovinnost tak velkou váhu. U skříní převodovky, krytů čerpadel, dělicích potrubí převodovky a hlav kompresorů rozhoduje tento rozdíl, zda příruba zůstane suchá po celou dobu životnosti stroje, nebo začne plakat během měsíců po uvedení do provozu.
Jak funguje anaerobní léčebný mechanismus
Název popisuje stav: pryskyřice vytvrzuje v nepřítomnosti kyslíku. Kyslík difundující do kapaliny v láhvi nebo dávkovací lince udržuje chemii stabilní. Když se tmel nanese mezi dvě kovové plochy, změní se dvě věci současně. Úzký spoj uzavírá vzduch a aktivní kovové ionty na površích přírub urychlují polymeraci. Uvnitř spoje se kapalina přemění na zesíťovanou termosetovou pevnou látku, zatímco přebytečná kulička vytlačená za okraj se stále dotýká vzduchu a zůstává měkká.
Proč vnější korálek zůstává lepkavý
Lepkavá housenka na okraji příruby není vadou. Je to důkaz, že se materiál chová přesně tak, jak byl navržen, a po sestavení by se měl jednoduše setřít. Když tmel uvnitř spoje zůstává měkký i po očekávané době vytvrzení, příčinou je téměř vždy jeden ze tří faktorů a jejich kontrola v pořadí vyřeší většinu stížností na vytvrzení během několika minut:
- Šířka mezery: vytvrzování se zpomaluje, když film tloustne; za uvedeným rozsahem mezery nemusí střed spoje nikdy zcela ztuhnout.
- Aktivita substrátu: železo, ocel, měď a slitiny hliníku jsou aktivní; nerezové, pokovené, pozinkované a eloxované povrchy jsou pasivní a potřebují aktivátor.
- teplota: rychlost vytvrzování prudce klesá v chladírnách; spoje sestavené pod zhruba 5 °C vyžadují teplo nebo nízkoteplotní stupeň.
Vytvrzený anaerobní film se chová jako těsnění, které se nemůže uvolnit: je přilepeno k oběma stranám, neobsahuje žádná rozpouštědla a nikdy se nestahuje z dráhy zatížení.
100% pevné bez smrštění O2 ve vzduchu udržuje vnější perličková kapalina Mezera až 0,25 mm, nakreslený přehnaně Kovové ionty na tvářích spustit léčbu
Mezera, fit a tuhost: Praktické limity
Limit klíče První specifikací k ověření není pevnost nebo teplotní hodnocení, ale mezera. Typy přírub pro všeobecné použití jsou formulovány tak, aby spolehlivě vytvrzovaly vůlí až do přibližně 0,25 mm, což pokrývá rozsah uložení většiny přesně obráběných kovových přírub. Třídy s nízkou viskozitou vynikají tam, kde jsou tváře ve styku kovu s kovem, zatímco třídy tixotropních gelů překlenují horní konec řady, aniž by odtékaly svislé spoje nebo spoje nad hlavou.
Tuhost je důležitá stejně jako vůle. Anaerobní pryskyřice vytvrzuje na tvrdou pevnou látku, takže konstrukčním předpokladem je spoj, který se neohýbá. Dlouhé rozteče šroubů, tenké lisované kryty a plastové rozpěrky zavádějí pohyb, který může popraskat tuhou fólii, a jakmile fólie praskne, otevře se cesta úniku podél celé příruby. Když spoj překročí tyto limity, správnou odpovědí je spíše jiná skupina materiálů než tlustší housenka.
Přizpůsobte metodu kloubu
| Stav kloubů | Hlavní riziko | Vhodnější přístup |
|---|---|---|
| Pevné kovové příruby, mezera pod 0,25 mm | Žádné, když je příprava čistá | Anaerobní těsnění přírub |
| Mezera 0,25 mm až 1 mm | Pomalé, neúplné vyléčení hluboko v kloubu | RTV výrobce silikonového těsnění |
| Ohebné kryty nebo plastové distanční vložky | Pevný film při pohybu praská | Elastomerový tmel nebo tvarované těsnění |
| Častá plánovaná demontáž | Vysoce pevné vazby zpomalují trhání | Středně silný anaerobní stupeň |
Chcete-li získat širší rámec rozhodování o stavbách a opravách zařízení, náš průvodce o tom, zda je anaerobní lepidlo je tou správnou volbou pro vaši aplikaci krok za krokem prochází substrátem, mezerou a servisními otázkami.
Příprava povrchu: Krok, který rozhoduje o výsledku
Anaerobní chemie je nelítostná vůči kontaminaci. Olejové filmy, zbytky řezné kapaliny, staré úlomky těsnění a rez blokují něco, na čem závisí vytvrzení, ať už jde o kontakt s kovem, nebo o aktivaci kovových iontů. Pečlivá příprava trvá minuty a o výsledku rozhoduje dlouho před otevřením tmelu.
Terénní postup Následující sekvence pokrývá většinu obráběných přírubových spojů:
- Před montáží odmastěte obě plochy rychle se odpařujícím čističem a nechte je zcela odvětrat.
- Odstraňte všechny stopy předchozích těsnění a vytvrzeného tmelu pomocí plastové škrabky a brusného polštářku; ztvrdlý zbytek vytváří přímou cestu úniku.
- Zkontrolujte finiš. Standardní obrobená textura mechanicky zafixuje pryskyřici, zatímco leštěné nebo lapované plochy vytvrzují špatně bez dodatečné aktivace.
- Identifikujte pasivní substráty. Nerezová ocel, pokovené a pozinkované povrchy a eloxovaný hliník potřebují aktivátor nebo základní nátěr, aby dosáhly úplného vytvrzení.
- Zkontrolujte, zda nedošlo k poškození. Poškrábání, důlky a promáčkliny za hranicí mezery tmelu musí být opraveny předtím, než se díly spojí.
Poškozená čela automaticky nezničí kryt. Kovem plněný epoxidový tmel může obnovit rovinnost napříč rýhami a důlkovými skvrnami za předpokladu, že oprava je plně vytvrzená, vyrovnaná a odmaštěná před aplikací tmelu na příruby.
 Opravná tyčinka PINSU Epoxy AB Putty Dvousložková epoxidová tyčinka, která vytvrzuje při pokojové teplotě s vysokou pevností a chemickou odolností. Hodí se k opravě ploch s vruby nebo důlky na přírubách před aplikací tmelu. Zobrazit produkt →
Technika aplikace: Od obruby po utahovací moment šroubu
Aplikace je jednoduchá, jakmile je spoj připraven, ale několik zvyků odděluje příruby, které zůstávají suché roky od přírub, které pláčou během týdnů:
- Položte souvislou obrubu podél čáry otvoru pro šroub na přední straně součásti, se kterou se manipuluje jako první; jakýkoli zlom v housence se stane cestou úniku.
- Udržujte housenku na tekuté straně kruhu šroubu, aby ji vnitřní tlak zapracoval do spoje, místo aby ji vytlačil ven.
- Sestavte v otevřené době uvedené v datovém listu; přetažením nebo přemístěním poté, co slupky kuliček roztrhají film.
- Utahujte šrouby v křížové sekvenci, po krocích, na specifikované upínací zatížení, aby se fólie rovnoměrně rozprostřela po obou stranách.
- Před natlakováním nechte spoj zcela vytvrdnout. Většina druhů dosáhne provozní pevnosti během několika hodin a úplného vytvrzení přibližně za 24 hodin při pokojové teplotě.
V sériové výrobě udržuje tisk pomocí šablony, nanášení válečkem nebo automatické dávkování konzistentní tloušťku filmu od dílu k dílu. Na konzistenci záleží, protože doba vytvrzování a konečná pevnost se mění v závislosti na tloušťce filmu a příliš silná housenka je nejčastější příčinou pomalého vytvrzování a plýtvání materiálem na velkoobjemových montážních linkách. Na předělávacích pracích platí stejná disciplína s jednoduššími nástroji: nanášejte ručně, udržujte housenku neporušenou a odolejte pokušení uzavřít spoj brzy.
Výběr stupně viskozity a pevnosti
Přírubové tmely jsou specifikovány spíše viskozitou, třídou pevnosti a provozním hodnocením než jednou univerzální třídou. Viskozita řídí, jak materiál migruje lícováním a zda zůstává na místě na svislých plochách, zatímco pevnost rozhoduje o tom, zda bude možné spoj někdy opravit. Výrobci obvykle zveřejňují úplné rozšíření jakostí ve svém průmyslu anaerobní lepidlo rozsah, takže inženýři mohou přizpůsobit každý kloub individuálně.
Co definovat před objednávkou
| Faktor výběru | Co definovat před objednávkou |
|---|---|
| Viskozita a mezera | Třída s nejnižší viskozitou, která vyplní naměřenou vůli a zůstane na místě na svislých plochách |
| Třída síly | Střední pro provozuschopné spoje, vysoká pevnost pro trvalé těsnění pouzdra |
| Teplotní rozsah | Špičkové a trvalé provozní hodnoty plus nejnižší vytvrzovací teplota na lince |
| Chemická expozice | Oleje, chladicí kapaliny a paliva ve skutečném provozu, nejen obecné tabulky kompatibility |
| Rychlost vyléčení | Doba fixace, kterou umožňuje výrobní takt nebo okno údržby |
Jako srovnávací měřítko pokrývá průmyslová středně pevná formulace většinu výrobních a údržbářských prací na obrobených kovových přírubách. Jediný výsledek, který se počítá, zůstává testování na skutečném spoji při nejnižší očekávané teplotě v dílně. Níže uvedená specifikace je reprezentativní pro třídu do užšího výběru:
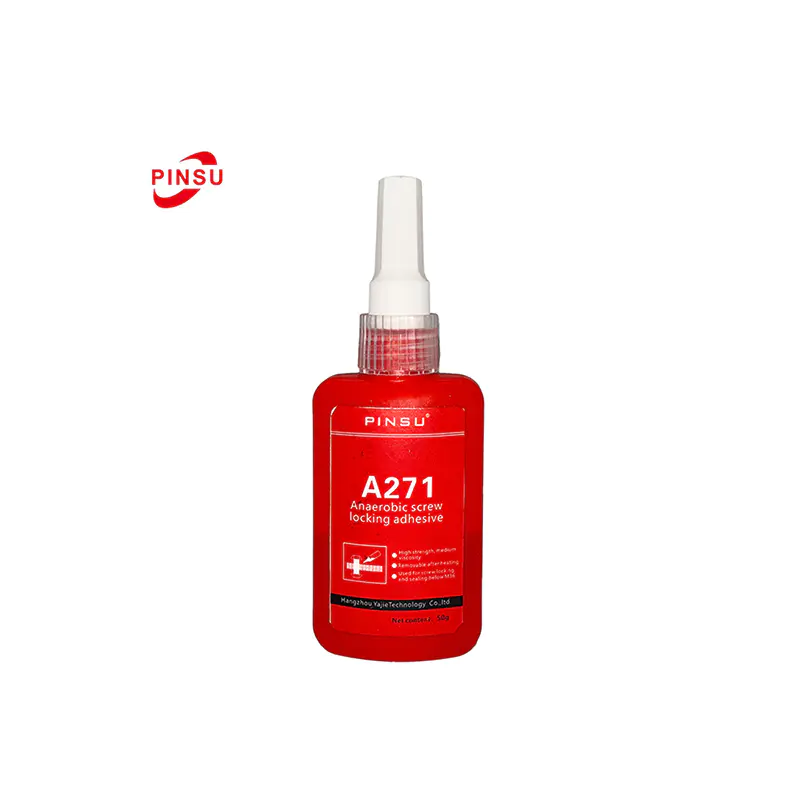
 PINSU-A271 Průmyslový anaerobní kovový tmel Středně pevné, jednosložkové anaerobní lepidlo, které utěsňuje opracované kovové příruby proti únikům kapalin a plynů, vytvrzuje při pokojové teplotě a odolává oleji, vodě a rozpouštědlům. Zobrazit produkt →
Když je anaerobní špatný nástroj
Poctivý výběr materiálu zahrnuje vědět, kdy ustoupit od anaerobní chemie. Tři společné podmínky vyžadují jiný přístup:
- Mezery nad hodnocením: Pokřivené odlitky a neopracované plochy zanechávají dutiny, které pryskyřice nemůže přemostit, a vytvrzení hluboko ve spoji zůstává neúplné.
- Pohyblivé klouby: elastomerové distanční vložky, plastové kryty a dlouhé nepodporované rozpětí se dostatečně ohnou, aby popraskaly tuhý vytvrzený film.
- Extrémní servis: trvalé teploty nad jmenovitou hodnotou produktu nebo trvalé ponoření do agresivních chemikálií překračuje to, co vytvrzená pryskyřice snáší.
Přirozeným doplňkem je výrobník silikonového těsnění vulkanizujícího při pokojové teplotě. Vytvrzuje elastomer, toleruje větší mezery a pohyb spojů a udržuje vyšší trvalé teploty v motorových jímkách, krytech ventilů a skříních převodovek, kde by tuhý film byl špatnou konstrukční volbou. Přizpůsobení skupiny materiálů stavu spoje ve fázi návrhu nic nestojí a zabrání nejdražší třídě poruch v terénu.
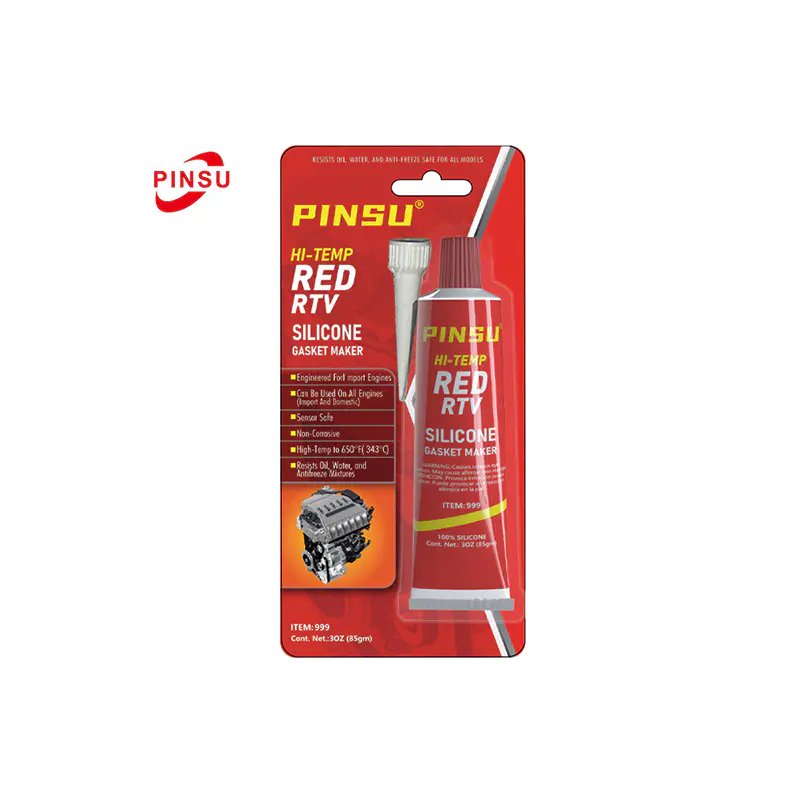
 Výrobník vysokoteplotního silikonového těsnění PINSU RTV Tento jednosložkový RTV silikon vytvrzuje elastomer, vyplňuje větší mezery a odolává -50°C až 300°C, takže je ideální pro motorové vany, kryty ventilů a skříně převodovek s kloubovým pohybem. Zobrazit produkt →
Běžné režimy poruch a jak se jim vyhnout
Když obrobená příruba pláče, příčina je obvykle spíše ve spoji než v chemii. Pět vzorů odpovídá za většinu stížností:
- Měkký tmel hluboko ve spoji: mezera mimo jmenovitý rozsah, pasivní kov ponechaný neaktivovaný nebo díly sestavené pod minimální vytvrzovací teplotou.
- Okamžité úniky: zlomená housenka, chybějící tmel kolem otvorů pro upevňovací prvky nebo šrouby utažené na konečný utahovací moment, než se film mohl roztáhnout.
- Zpožděné úniky: nedotažené šrouby umožňující mikropohyb nebo obličeje znovu kontaminované otisky prstů po čištění.
- Pomalá výroba léčí: příliš silné korálky, studené díly přímo z nevytápěného skladu nebo neaktivní slitiny sestavené bez základního nátěru.
- Obtížná demontáž: vysokopevnostní třída specifikovaná tam, kde by stačila středně pevná, použitelná třída.
Krátký společný audit zahrnující mezeru, podklad, čistotu, teplotu a požadovanou demontáž vyřeší většinu poruch v terénu dříve, než kdokoli sáhne po jiném produktu. Jakmile jsou tyto kontroly zapsány do standardních pracovních pokynů, zaberou několik sekund a zabrání opakovaným stížnostem. Stejný audit slouží zároveň jako kontrolní seznam pro přejímku pro příchozí šarže tmelu a podmínky skladování.
Často kladené otázky
Q1: Jaká je maximální mezera, kterou může anaerobní těsnicí hmota příruby vyplnit?
Většina přírubových tříd pro všeobecné použití spolehlivě vytvrzuje v mezerách až do 0,25 mm. Za tímto rozsahem se vytvrzování prudce zpomaluje a pryskyřice hluboko ve spoji může zůstat tekutá. Větší vůle vyžadují maximálně tixotropní gel a častěji místo toho elastomerní výrobce těsnění.
Otázka 2: Proč je tmel vně spoje po vytvrzení stále lepivý?
Kyslík udržuje exponovanou pryskyřici v tekutém stavu. Materiál je navržen tak, aby vytvrzoval pouze tam, kde je vyloučen vzduch, takže lepkavá vnější kulička je normální a potvrzuje, že chemie je aktivní. Po sestavení jej otřete; jakmile je kloub uzavřen, neplní žádnou funkci.
Q3: Potřebuje nerezová ocel a další pasivní kovy aktivátor?
Ano. Nerezová ocel, pokovené a galvanizované povrchy, eloxovaný hliník a podobné pasivní substráty uvolňují příliš málo kovových iontů na to, aby vytvrzovaly plnou rychlostí. Povrchový aktivátor nebo základní nátěr nanesený na obě plochy obnoví normální doby vytvrzování a plnou pevnost.
Q4: Jak dlouho bych měl čekat, než natlačím kloub?
S technickým listem zacházejte jako s kontrolním dokumentem. Obecným pravidlem je, že přírubové spoje dosahují manipulační pevnosti během několika hodin při pokojové teplotě a plné odolnosti vůči tlaku a chemikáliím po přibližně 24 hodinách. Studené dílny tyto časy značně prodlužují.
Q5: Může anaerobní tmel plně nahradit konvenční těsnění?
Na pevných, přesně obrobených kovových přírubách v mezích mezery ano, a utěsněný spoj je často spolehlivější, protože se nemůže uvolnit ani plazit. Tam, kde jsou plochy měkké, zkroucené, neobrobené nebo záměrně ohebné, zůstává lepší technickou volbou elastomerový materiál těsnění nebo konvenční řezané těsnění.

 TOP